
Filamenttork för 3D-utskrift: maximal utskriftskvalitet
Förhindra stringing, lagerdelaminering och spröda filament. Från kompakta torkare för en spole till uppvärmda system för flera spolar och högpresterande material.


Filamenttorkar i direkt jämförelse
Hitta rätt modell för ditt användningsområde – från den kompakta enspolsboxen till högtemperaturtorken på 120 °C.
| Modell & Spezifikation |
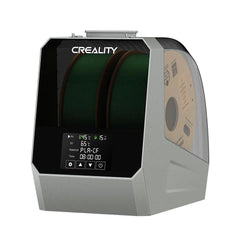 Creality Space Pi Plus filamenttork
1 173,00 kr |
 Creality Space Pi filamenttork
700,00 kr |
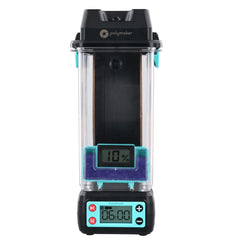 Polymaker Polydryer
1 411,00 kr |
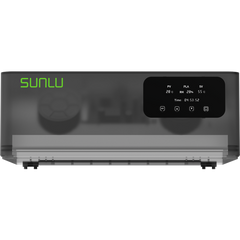 SUNLU AMS Värmare
1 826,00 kr |
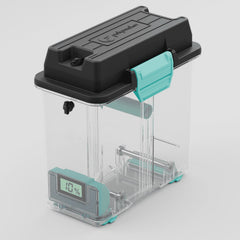 Polymaker Polytorklåda
651,00 kr |
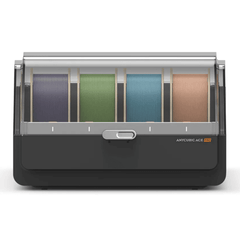 Anycubic ACE Pro för Kobra S1
2 359,00 kr |
|---|---|---|---|---|---|---|
| Spulen-Kapazität | 2x 1kg-Spulen; 4 Filamentdurchführungen für 2 Drucker | 1x 1kg-Spule | 1 Spule bis Ø205×78mm (H), max. 1kg | 4 Spulen (kompatibel mit Bambu Lab AMS Gen 1) | 1 Spule bis Ø205×78mm (H), max. 1kg | 4 Spulen (4 Slots) |
| Max. Temperatur | 70.0 °C | 70.0 °C | 73.0 °C | 70.0 °C | ca. 50–70 °C | 55.0 °C |
| Dry & Print fähig | ||||||
| Geeignet für | Doppelte PTC-360°-Heißluftheizung (110 W); 12 Temperatur-Voreinstellunge... | 12 Filamenttyp-Voreinstellungen; 3,7-Zoll-Touchscreen; 145 W Leistung. | Dauerbetrieb ermöglicht Trocknen während des Druckens; 30g wechselfarbig... | 220 W Nennleistung (max. 390 W); nur mit Bambu Lab AMS 1. Generation kom... | Passive Aufbewahrungsbox (Ergänzung zum PolyDryer) ohne eigene Heizfunkt... | 2x 200-W-PTC-Heizelemente; aktives Trocknen während des Druckens; für Mu... |
| Produktdetails | Modell ansehen → | Modell ansehen → | Modell ansehen → | Modell ansehen → | Modell ansehen → | Modell ansehen → |
Varför fuktigt filament förstör din utskrift
Även fabriksny, förseglad filament kan innehålla restfukt på grund av tillverkningsprocessen. I det heta munstycket förångas vattnet plötsligt vid över 200 °C – det knastrar, bildar mikrobubblor och försämrar skiktens vidhäftning avsevärt.
Empfohlene Trocknungszeiten & Temperaturen je Material
| Material | Optimaler Temp.-Bereich | Empfohlene Dauer | Symptome bei Feuchtigkeit |
|---|---|---|---|
| PLA / PLA+ | 45 – 50 °C | 4 – 6 Stunden | Fadenbildung (Stringing), raue Oberfläche, spröde Spule bricht ab |
| PETG | 55 – 65 °C | 4 – 8 Stunden | Massives Stringing, klebrige Klumpen an der Nozzle, Knallgeräusche |
| TPU / Flexibel | 50 – 55 °C | 4 – 8 Stunden | Verstopfte Düse, ungleichmäßige Extrusion, mangelnde Dehnbarkeit |
| ABS / ASA | 65 – 75 °C | 4 – 8 Stunden | Delamination (Schichten spalten sich auf), Warping, matte Flecken |
| Nylon (PA) / PC | 75 – 90 °C+ | 8 – 12 Stunden | Extrem hygroskopisch: Zischen an Nozzle, schaumiges Bauteil, 0 Festigkeit |
Häufig gestellte Fragen (FAQ)
Brauche ich für normales PLA wirklich einen Filamenttrockner?
Ja, unbedingt. Zwar nimmt PLA Feuchtigkeit langsamer auf als technisches Nylon, doch nach wenigen Tagen offener Lagerung bei mitteleuropäischer Luftfeuchtigkeit (50–65%) ist das Filament gesättigt. Die Folge sind feine Fäden (Stringing) und schwache Bauteile. Ein kurzer Trocknungsdurchgang bei 45–50°C stellt die ursprüngliche Druckqualität sofort wieder her.
Was bedeutet die Funktion „Dry & Print“?
„Dry & Print“ bedeutet, dass der Trockner kugelgelagerte Rollen und abgedichtete PTFE-Schlauchdurchführungen besitzt. Dadurch kann der Drucker das Filament während des aktiven Druckvorgangs direkt aus der beheizten Box ziehen. Gerade bei langen 24h-Drucken oder feuchtigkeitsempfindlichen Materialien verhindert dies, dass das Material während des Drucks erneut Wasser zieht.
Kann ich Filament nicht einfach im normalen Haushalts-Backofen trocknen?
Davon raten wir dringend ab! Normale Küchenbacköfen haben Hysteresen von bis zu ±20°C. Wenn du 50°C einstellst, heizt die Heizspirale punktuell oft auf 70–80°C hoch. Dadurch schmilzt die Kunststoffspule zusammen und das Filament verschweißt zu einem unbrauchbaren Klumpen. Zudem können gesundheitsschädliche Dämpfe an die Backofeninnenwand gelangen.
Welcher Trockner eignet sich für technische Filamente wie PA (Nylon), PC oder Carbon?
Für technische Materialien benötigst du einen Trockner, der mindestens 70°C, besser bis zu 85°C oder 120°C erreicht (wie der Flashforge Filamenttrockner oder BCN3D Smart Cabinet). Einsteigerboxen mit maximal 50–55°C reichen für Nylon und Polycarbonat nicht aus, da die chemische Feuchtigkeitsbindung bei diesen Kunststoffen höhere Aktivierungsenergien erfordert.
Wie lagere ich getrocknetes Filament nach dem Prozess am besten?
Getrocknetes Filament sollte idealerweise in vakuumierbaren Beuteln mit Silica-Gel-Trockenmittelbeuteln oder in luftdichten Aufbewahrungsboxen (z. B. der Polymaker PolyBox oder Flashforge Aufbewahrungsbox) gelagert werden. So bleibt die Trockenheit über viele Wochen hinweg stabil erhalten.